
Hogyan javítja a felületkezelést az alumínium hegesztőhuzal teljesítményét és előtolhatóságát?
A huzal felülete eldönti, hogy a jó ötvözet jó marad-e
Egy gyártó betölt egy új 1,2 mm-es ER5356 alumínium MIG huzal orsót, beállítja a feszültséget, a huzalelőtolási sebességet és a védőgázt a jóváhagyott eljárás szerint, majd figyeli, hogy az ív vándorolni kezd. Húsz méter hegesztés után az érintkezőcsúcs visszaég. Az ötvözet megfelelő. A paraméterek megfelelőek. A gáz megfelelő. A probléma gyakran a huzal felülete – nem maga az ötvözet kémia, hanem az a mód, ahogyan a kémia eljut a hegesztési varrathoz.
Ez egy gyakori jelenet a nehézgyártásban, és ez megmagyarázza, hogy a huzalgyártók miért fektetnek be a felületkezelésbe. A felületkezelés a huzalhúzás után alkalmazott tisztítási, oxideltávolítási és kenési lépések összessége. Ez nem változtat az AWS besoroláson, de megváltoztatja, hogy a huzal milyen konzisztensen halad előre, mekkora porozitást tartalmaz a varrat, és mennyi ideig tart a berendezés. A tisztának látszó huzal még mindig tartalmazhat húzási maradékot, laza oxidot vagy instabil kenőanyagréteget. Ebben a cikkben magára a huzalra koncentrálunk, nem pedig a kész alumínium rész eloxálására vagy bevonására.
Mit jelent a „felületkezelés” az alumínium hegesztőhuzaloknál?
A felületkezelés a végső rajzolás után kezdődik. Az alumíniumhuzalt keményfém vagy gyémánt matricákon húzzák át olajalapú kenőanyagokkal. Némi kenőanyag szükséges a karcolás megelőzésére, de ellenőrizni kell a kész huzalon maradt mennyiséget. A túl sok maradvány magához vonzza a port és gőzöket hoz létre az ívben; a túl kevés a vezeték csattogását okozhatja a bélésben. Egy megbízható gyártó ezért a felületi folyamatot egy szűk működési ablak köré tervezi.
Tisztítás és zsírtalanítás
Az első lépésben eltávolítják a huzalról a húzóolajokat, az alumínium finomszemcséket és a beágyazott törmeléket. A legtöbb gyártósor vizes tisztítófürdőt, kefét vagy törlést, valamint ionmentesített öblítést alkalmaz. Nem a tökéletesen száraz felület a cél; ez egy vegyileg tiszta felület, amely készen áll a következő lépésre. Ha a tisztítófürdőt nem karbantartják megfelelően, a huzal híg olajcsíkokat hagyhat maga után, amelyek később hegesztési porozitást okoznak.
Oxid eltávolítás és oxidréteg szabályozás
Az alumínium már abban a pillanatban oxidréteget képez, amikor levegővel érintkezik. Ez az oxid fent megolvad 2000°C , míg az alumínium nemesfém megolvad a 660 °C . Ha vastag, laza oxid éri a hegesztőmedencét, szilárd zárvány vagy csapdagáz válhat belőle. A felületkezelési eljárás eltávolítja a laza oxidréteget, és vékony, egyenletes oxidfilmet hagy maga után. A pontos vastagság az ötvözettől és a tervezett alkalmazástól függ, de a konzisztencia a legfontosabb.
Kenés és végső felületkezelés
A tisztítás és az oxidos kondicionálás után a huzal végső bevonatot kap. Lehet száraz filmkenőanyag, könnyű olaj vagy speciálisan kialakított húzóanyag. Ez a bevonat szabályozza a súrlódást a béléssel, a vezetékkel és az érintkező csúcsával szemben. Az ideális mennyiség elég vékony ahhoz, hogy elkerülje a füstöt és a porozitást, ugyanakkor elég erős ahhoz, hogy támogassa a hosszú robotkábeleket és a nagy haladási sebességet. A huzalgyártók az utolsó húzás során a végső felületi érdességet is szabályozzák; a durva felület kikaparhatja a bélés belsejét, és részecskéket szórhat az etetőrendszerbe.
Az inkonzisztens átmérő még tökéletes bevonat esetén is legyőzi a felületkezelést. A huzal és az érintkezőcsúcs közötti illeszkedés azonnal megváltozik, ha a vezeték túlméretezett vagy alulméretezett. Cikkünk arról, hogyan átmérőtűrés befolyásolja a MIG hegesztést elmagyarázza, miért jelenik meg ez a probléma a boltban.
Betáplálhatóság: ahol a felületkezelés befolyásolja a termelékenységet
Az adagolhatóság az első helyen, ahol a rosszul kezelt felület nyilvánvalóvá válik. A huzalnak kihajlás nélkül kell áthaladnia egy bélésen, egy vezetéken és egy érintkezőcsúcson. A súrlódás minden növekedése megváltoztatja a hajtógördülések ellenállását, és egy stabil ívet madárfészekké alakíthat. A felületi réteg szabályozza ennek a súrlódásnak a nagy részét. A száraz vagy durva huzal túlmelegítheti az érintkező hegyét, és visszaéghet, míg a túlzott kenőanyaggal ellátott huzal beszennyezheti a bélést, és gyakori tisztítást igényel.
Kenőanyag-kémia és maradékanyag-ellenőrzés
Az alumíniumnak nagy a súrlódási együtthatója az acélhoz képest, különösen szárazon. Egy kompatibilis kenőanyag csökkenti ezt a súrlódást anélkül, hogy szennyezné a hegesztést. A kémiának stabilnak kell lennie a pisztolykábelben lévő megemelt hőmérsékleten, és nem léphet reakcióba alumínium-oxiddal. Ugyanilyen fontos a maradékanyag-ellenőrzés. Amikor a gyártó egyik orsóról a másikra vált, a kenőanyag-terhelésnek egyenletesnek kell lennie; ha az egyik orsón erős bevonat, a másikon pedig egy száraz bevonat van, akkor a folyamat eltérően fog működni. Nagy volumenű MIG-művelethez egy vezeték, mint pl ER5356 alumínium hegesztőhuzal a vékony, egyenletes bevonat kiszámíthatóvá teszi a robotfutást.
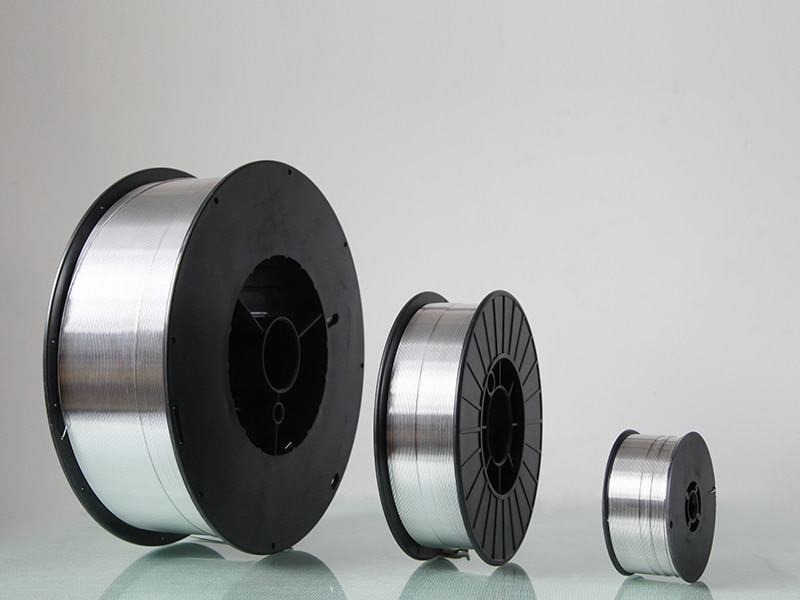 Alumínium hegesztőhuzal ER5356 - Kunliwelding Gyártó A Kunli az ideális korrózióállóságot és szilárdságot kínáló ER5356 alumínium hegesztőhuzal nagykereskedője. Alkalmas tengeri,... Termék megtekintése →
Öntvény, csavarvonal és átmérő kiegészítő ellenőrzésként
A felület állapota nem a teljes történet. Az öntött és a spirál a huzal alakját írja le, amikor egy hosszt kiengednek az orsóból. Az AWS A5.10 elfogadható értékeket dokumentál, és ezeknek sorról sorra stabilnak kell lenniük. Ha a hélix magas, a huzal nekinyomódik a bélés falának, megnő a súrlódás, és a kenőanyag egyenetlenül kaparódik le. Ha a gipsz túl kicsi, előfordulhat, hogy a vezeték nem egyenesedik ki, mielőtt elérné az érintkező csúcsát. A felületet és a geometriát együtt kell ellenőrizni, mert a kenőanyag nem tudja kompenzálni a rossz huzalgeometriát. A tapasztalt operátorok ismerik ezt a címzést huzalelőtolási viselkedés néha a huzalforrás cseréjét jelenti, nem a pisztolybetétet.
Hegesztés minősége: porozitás, oxidzárványok és nedvesség
A felületkezelés a kohászati eredményeket is befolyásolja. Az alumínium-oxid vonzza a nedvességet a nedves levegőből, és hidratált oxidokat képez. A hegesztési ívben ez a nedvesség hidrogénné és oxigénné disszociál. Az olvadt alumínium nagy mennyiségű hidrogént képes feloldani, de amikor a hegesztőmedence megszilárdul, a hidrogén oldhatósága meredeken csökken, és a gáz porozitásként megakad. Ez az oka annak, hogy egy ellenőrizetlen oxidrétegű huzal még akkor is porozitást kelthet, ha az alapfém tiszta.
A visszamaradó kenőanyag a második gázforrás. Amikor egy nehéz olajréteg belép az ívbe, az gyorsan elpárolog. Ha a védőgáz nem tudja eltávolítani a gőzt a hegesztőmedencéből, akkor lyukak és felületi elszíneződések keletkeznek. A megfelelő felületkezelés nem feltétlenül távolítja el az összes kenőanyagot; eltávolítja a felesleget és kontrollált mennyiséget hagy maga után. Ugyanez a logika vonatkozik a kefélésből származó finom alumíniumra is. Ha a huzal felületén laza részecskék vannak, ezek a részecskék a hegesztési medencébe eshetnek, és oxidzárványként működhetnek.
Szerkezeti és tengeri gyártás esetén a porozitás nem csak kozmetikai hiba; csökkenti a kifáradási szilárdságot, és dinamikus terhelés hatására tönkreteheti a hegesztést. A nagy szilárdságú magnéziumötvözet töltőanyagok, mint pl ER5183 alumínium hegesztőhuzal gyakran választják ezekhez az alkalmazásokhoz, de az ötvözet csak akkor működik, ha a huzal felülete tiszta és a kenőanyag terhelés megfelelő.
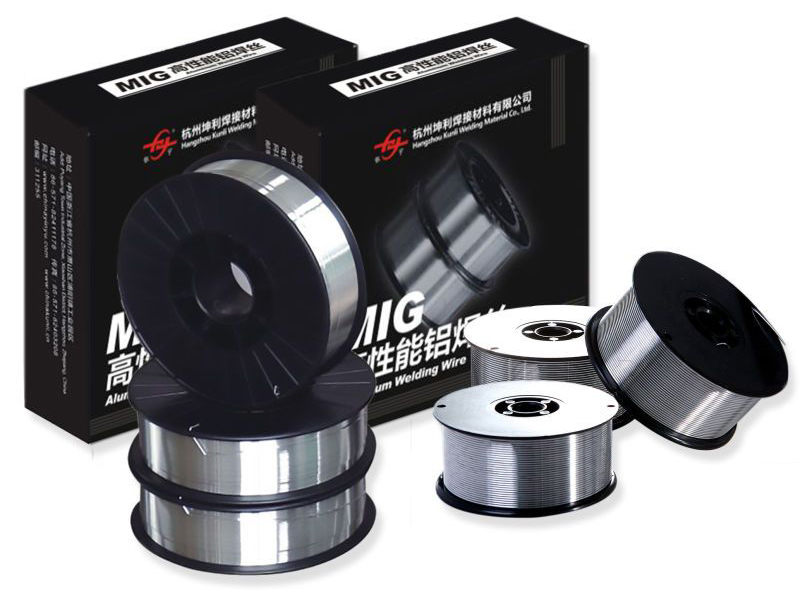 Alumínium hegesztőhuzal ER5183 Gyártók - Kunli beszállítók A Kunli gyártó által szállított ER5183 alumínium hegesztőhuzal, amely alkalmas autóipari és ipari hegesztésre, nagy szilárdsággal és... Termék megtekintése →
Az ötvözetcsaládok eltérő felületi érzékenységgel rendelkeznek
A különböző alumíniumötvözetek eltérően reagálnak a felületkezelésre. A magnézium tartalmú 5xxx huzalok keményebbek és jobban koptatják a bélést, ezért a kenési lépésnek elég robusztusnak kell lennie ahhoz, hogy kezelje a nagy adagolási távolságokat. Érzékenyebbek a nedvességre is, mivel a magnézium-oxidok könnyen képződnek, és növelhetik a hidrogénfelvételt. A szilikon csapágyazású 4xxx huzalok puhábbak és hajlamosabbak a felületi karcolásokra a húzás során. Ha az utolsó húzószerszám elkopott, a felületen finom barázdák keletkezhetnek, amelyek összegyűjtik a kenőanyagot és a szennyeződést.
Az alkalmazás megváltoztatja a felületi követelményeket is. Amikor a hegesztést eloxálják, a töltőanyagötvözetet gyakran színegyeztetés céljából választják ki; ER4043 szilikon alumínium hegesztőhuzal Öntvényekhez és építészeti alumíniumhoz általánosan elterjedt választás, mert szilíciumtartalma segíti a hegesztést az alapfémmel. A rosszul kezelt huzalfelület azonban sötét csíkokként vagy homályos eloxált felületként jelenhet meg. Ezáltal a felületkezelés a megjelenési specifikáció részévé válik, nem csak mechanikai szempontként.
 ER4043 alumínium hegesztőhuzal-gyártók, beszállítók Mivel a kínai ER4043 alumínium hegesztőhuzal-gyártók és OEM/ODM beszállítók, a Hangzhou Kunli hegesztőanyagok Co., Ltd. nagykereskedelmi... Termék megtekintése →
Amit a vásárlóknak és a hegesztőmérnököknek ellenőrizniük kell
A vásárlók általában összehasonlítják az ötvözet összetételét, az árat és a szállítási időt, de a felületkezelést nehéz felmérni a megfelelő kérdések feltevése nélkül. Több is van az árakon túlmutató tényezők, amelyek a vezetékvásárlási döntéseket befolyásolhatják , és ezek közé tartozik a felületi konzisztencia. Az alábbi táblázat felsorolja a hegesztőmérnökök és a minőségügyi osztályok által alkalmazott gyakorlati ellenőrzéseket. Használja őket, amikor új beszállítót minősít, vagy auditál egy meglévőt.
| Paraméter | Miért befolyásolja a teljesítményt | Mit kérdezz |
|---|---|---|
| Felületi tisztaság | Az olajok és az oxidok porozitást, füstöt és instabil ívet okozhatnak. | Milyen tisztítási módszert alkalmaznak, és rendelkezésre állnak-e a beérkező ellenőrzési eredmények? |
| A kenőanyag típusa és töltése | A túl kevés kenőanyag rossz táplálást okoz; túl sok gőzt és porozitást hoz létre. | Milyen kenőanyagot kell alkalmazni, és mennyi a maradékanyag-határérték kilogrammonként? |
| Öntött és spirál | A magas hélix a bélés súrlódását és a madárfészkelést okozza. | Milyen AWS A5.10 öntvény és hélix értékek garantáltak tételenként? |
| Átmérőtűrés | A túlméretezett huzal növeli az érintkezőcsúcs kopását és túlmelegedését. | Mi az átmérőtűrés, és hogyan kell mérni? |
| Csomagolás és nedvességzáró | A nedves tárolás hidratálja az oxidréteget és porozitást hoz létre. | Az orsó vákuumcsomagolt vagy szárítószerrel van ellátva? Mennyi az eltarthatósági idő? |
| A tétel nyomon követhetősége | A felületkezelés eltolódhat a gyártási sorozatok között. | Vissza tudsz vezetni egy orsót a tisztítási és kenési rekordokra? |
Egy megbízható gyártónak képesnek kell lennie arra, hogy számokat közöljön, ne csak állításokat. Ha a szállító nem tudja leírni a tisztítási és kenési folyamatot, a huzal elfogadhatónak tűnhet, és még mindig rosszul működik.
A felületkezelés helyet érdemel az Ön huzalspecifikációjában
A felületkezelés nem kozmetikai lépés. Ez egy funkcionális folyamat, amely meghatározza, hogy a megfelelően besorolt ötvözet működik-e a gyártási területen. A legjobb huzalspecifikáció magában foglalja az ötvözetkémiát, az AWS-besorolást, az átmérőtűrést, az öntvényt, a hélixet, a felületi tisztaságot és a kenőanyag-terhelést. Ha ezeket a változókat szabályozzák, a hegesztési minőség megismételhetővé válik, és az utómunkálatok költsége csökken.
A Kunli Weldingnél a felületkezelést gyártásellenőrző pontként kezeljük, nem utólagos gondolkodásként. Tisztítási, oxidos kondicionálási és kenési lépéseinket csomagolás előtt ellenőrizzük, és ugyanez vonatkozik az alumínium hegesztőhuzal-kínálatunkra is. Az a gyártó, aki valaha is üldözte a porozitási problémát vagy a visszaégetőt, a válasz gyakran nem más ötvözet; ez egy huzalfelület, amely pontosan megfelel a megadottnak.
NEXT:Hogyan befolyásolja a 4943 alumínium hegesztőhuzal a hegesztési varrat megjelenését?
Kapcsolódó termékek
-
 Mutass többet
5154 alumíniumötvözet hegesztőhuzal
-
 Mutass többet
ER4043 szilikon alumínium hegesztőhuzal
-
 Mutass többet
ER4047 alumínium Mig hegesztőhuzal
-
 Mutass többet
ER5154 Al-Mg ötvözet huzal
-
 Mutass többet
ER5087 magnézium-alumínium hegesztőhuzal
-
 Mutass többet
ER5183 alumínium hegesztőhuzal
-
 Mutass többet
ER5356 alumínium hegesztőhuzal
-
 Mutass többet
ER5554 alumínium hegesztőhuzal
-
 Mutass többet
ER5556 alumínium hegesztőhuzal
-
 Mutass többet
ER1100 alumínium hegesztőhuzal
-
 Mutass többet
ER5754 alumínium hegesztőhuzal
-
 Mutass többet
ER2319 alumínium hegesztőhuzal

