
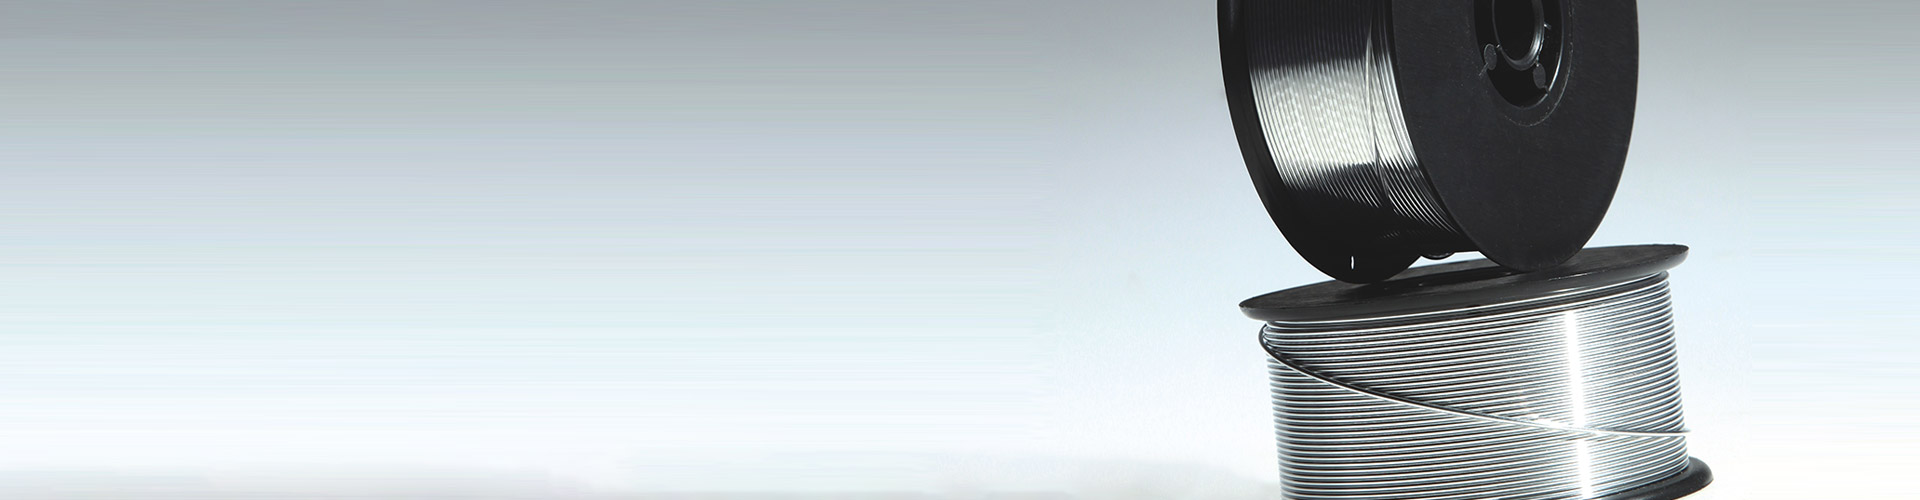


Alumínium hegesztőhuzal
ER5556 alumínium hegesztőhuzal
Az 5356-hoz képest az 5556 több magnéziumot és mangánt tartalmaz, ami nagyobb szilárdsággal, jobb szakítószilárdsággal, nagyobb korrózióállósággal és jobb hegesztési teljesítménnyel rendelkezik, 5000-es, 6000-es sorozatú, 7000-es sorozatú hegesztési ötvözetekhez ajánlott. sorozatok, például 5050, 5052, 5083, 5456, 6005A, 6061,6063,6082,7005 stb.
E-mail: rich@chinayinyu.com
Lépjen kapcsolatba velünk
Termékleírás
Al-Mg5Mn0,8
Alumínium hegesztőhuzal
5xxx sorozat · Nagy szilárdságú szerkezeti ötvözet
AWS A5.10
ISO 18273
ABS
4,5-5,5% Magnézium
0,5-1,0% mangán
340 MPa Szakítószilárdság
16-20% Megnyúlás

Termék áttekintése
Az ER5556 egy magnézium-mangán ötvözetű töltőanyag, amely 4,5-5,5% magnéziumot és 0,5-1,0% mangánt tartalmaz. Ez az összetétel nagyobb szilárdságot biztosít, mint az ER5356, miközben megőrzi a kiváló alakíthatóságot és a korrózióállóságot. A mangán adalék finomítja a szemcseszerkezetet és javítja a hegesztési fém szívósságát. A huzal borotvált felülettel készül az oxidok és a maradék kenőanyagok eltávolítása érdekében. Az ER5556 kifejezetten az 5xxx sorozatú alumíniumötvözetek hegesztésére lett kifejlesztve, ahol magasabb mechanikai tulajdonságokra van szükség, különösen a hajózás, a szállítás és a nyomástartó edények iparában végzett szerkezeti alkalmazásokhoz.
Alapvető előnyei
1
High Strength
mangán addition provides solid solution strengthening, achieving as-welded tensile strength of 340-370 MPa without post-weld heat treatment.
2
Gabona finomítása
Az ellenőrzött mangántartalom elősegíti a finom, egyenletes szemcseszerkezetet a hegesztési lerakódásban, javítja a fáradtságállóságot és csökkenti a megszilárdulási repedéseket.
3
Korrózióállóság
Magnézium-manganese combination provides passive oxide stability in seawater and industrial chemical environments, matching 5xxx series base alloys.
4
Hegesztési minőség
A 0,12 ml/100 g alatti hidrogéntartalmú borotvált felület minimális porozitású radiográfiai minőségű hegesztési varratokat eredményez.
Termékleírások
Vezeték átmérői 0,8 mm / 1,0 mm / 1,2 mm / 1,6 mm / 2,4 mm
Csomagolás D200 (2kg) · D300 (7kg) · K355 (50kg) · Kifizető dob (180kg)
Felületi állapot Borotvált felület · Kémiailag zsírtalanított · Oxidmélység 30Å alatt
Védőgáz 100% argon (99,996%) · Ar-He 75/25 nehéz szakaszokhoz
Olvadási tartomány 570°C - 635°C (1060°F - 1175°F)
Sűrűség 2,66 g/cm³
A kémiai összetétel határértékei
Magnézium (Mg) 4,5-5,5%
mangán (Mn) 0,5-1,0%
Króm (Cr) 0,05 - 0,20%
Titán (Ti) 0,05-0,15%
vas (Fe) 0,40% max
Alumínium (Al) Egyenleg
Egyéb elemek összesen 0,15% alatt
Alkalmazási forgatókönyvek
Tengeri szerkezetek Hajótestek, offshore platformok, fedélzeti berendezések, tengeri felszállók
Nyomástartó edények Hegesztett tartályok, vegyszertartályok, kriogén tárolóedények
Közlekedés Vasúti kocsik, kamion pótkocsik, dömperek, üzemanyagszállító tartálykocsik
Szerkezeti gyártás Daru gémek, hidak, állványzatok, alumínium szerkezeti elemek
Hegesztési paraméterek
Feszültség: 21-25 V
Áram: 130-190 A
Huzalelőtolási sebesség: 4,5-7,5 m/perc
Argon áramlás: 18-24 l/perc
Kihúzás: 12-18 mm
Átmeneti hőmérséklet: 120°C alatt
Gyakran Ismételt Kérdések
Milyen alapanyagokat hegeszthet az ER5556?
Az ER5556-ot 5xxx sorozatú alumíniumötvözetek, köztük az 5052, 5056, 5083, 5086, 5183 és 5556 hegesztésére tervezték. Ezeknek az ötvözeteknek megfelelő mechanikai tulajdonságokat és korrózióállóságot biztosít.
Az ER5556 hegesztés utáni hőkezelést igényel?
Nem, az ER5556 teljes mechanikai tulajdonságokat ér el hegesztett állapotban, hegesztés utáni hőkezelés nélkül. A mangán hozzáadása közvetlenül a hegesztés után szilárd oldat erősítést biztosít.
Milyen védőgázt kell használni az ER5556-hoz?
100% argon (99,996% tisztaságú) ajánlott. A 12 mm-nél vastagabb szakaszoknál az Argon-Hélium 75/25 keverék javíthatja a behatolást és a nedvesítő hatást.
Mi okoz porozitást ER5556 hegesztéskor?
A porozitást jellemzően a huzal felületén lévő nedvesség, a szennyezett alapanyag vagy a nem megfelelő védőgáz-fedés okozza. Gondoskodjon 55 alatti páratartalomról, alaposan tisztítsa meg az alapfémet, és ellenőrizze a gáz áramlási sebességét.
Tárolási követelmények
Az orsókat eredeti, vákuum-zárt csomagolásban tárolja 10-35°C-on, 55% alatti relatív páratartalom mellett. A felbontott orsókat 96 órán belül fel kell használni. Hosszabb tároláshoz 35-45°C-os fűtött szekrénybe helyezzük. Kerülje az olajködnek, csiszolópornak vagy vegyi gőzöknek való kitettséget.
Kezelési óvintézkedések
Használjon tiszta, púdermentes kesztyűt a huzal kezelésekor. Kerülje az olajjal, zsírral vagy hűtőfolyadék köddel való érintkezését. Ne tárolja szénacél feldolgozó helyek közelében. Minden használat után helyezze vissza a védőburkolatot az orsóra. Cserélje ki a teflon bélést minden 150 kg huzalfogyasztás után.
ER5556 alumínium hegesztőhuzal
Kínából érkezik,
Marketing a világnak.
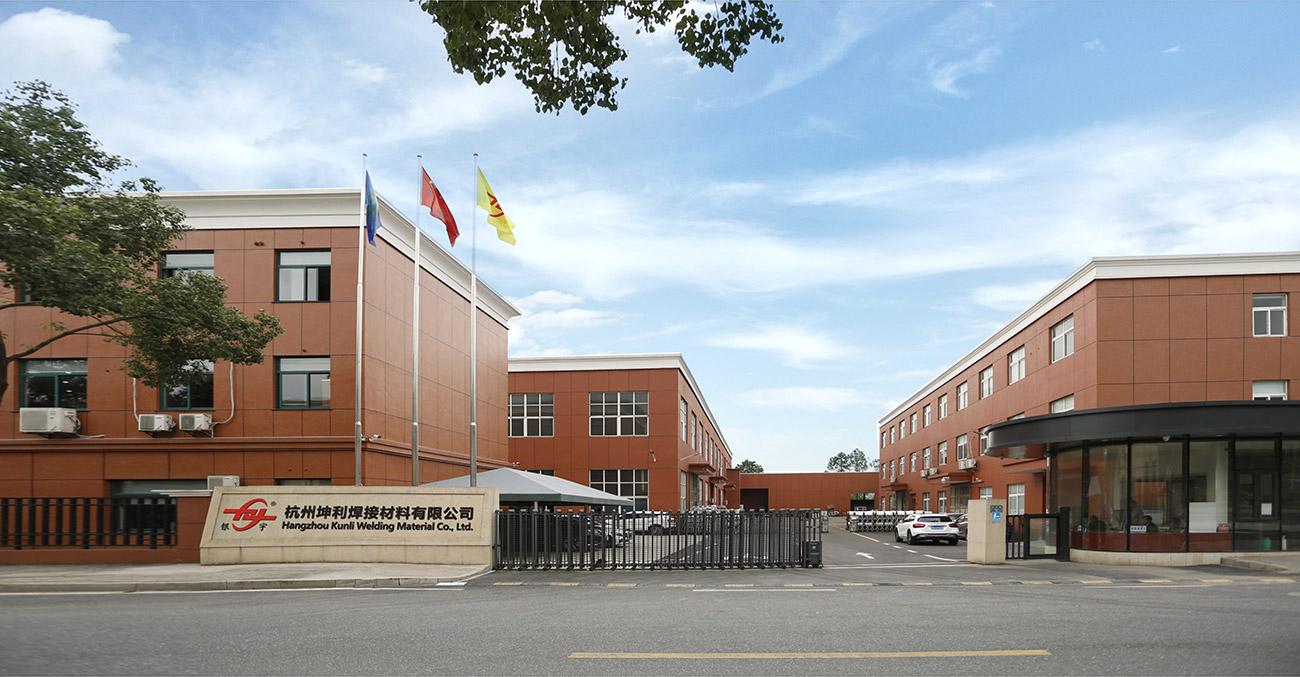
A Hangzhou Kunli welding materials Co., Ltd. Puyang város ipari övezetében található,
Xiaoshan kerületben, Hangzhou, Zhejiang tartományban. Ez egy csúcstechnológiás és nagy teljesítményű
Kína ER5556 alumínium hegesztőhuzal gyártó és
nagykereskedelmi ER5556 alumínium hegesztőhuzal támogató. A cég több mint 20 éves alumíniumötvözet huzalgyártási tapasztalattal rendelkezik, nemzetközi fejlett alumíniumötvözet hegesztőhuzal-gyártó berendezésekkel, teljes vizsgálóberendezéssel, stabil gyártási folyamattal és szigorú minőség-ellenőrzési rendszerrel. A nagy teljesítményű OEM/ODM ER5556 alumínium hegesztőhuzal által gyártott cég sikeresen átesett számos nemzetközi hiteles tanúsítványon, mint például a DB, CE, ABS, DNV, CCS stb.,. Több mint 200 tonna termelési kapacitásunk van havonta, és 50%-át több mint 30 országba exportáltuk, mint például az USA, Mexikó, Délkelet-Ázsia, Japán, Korea, Ausztrália, Új-Zéland stb.
-

30+
A NEHÉZIPARI TECHNOLÓGIAI SZEKTORBAN HASZNÁLHATÓ
-

35
ÉVES KUTATÁSI ÉS FEJLESZTÉSI TAPASZTALAT
-

200+
SZÖVETKEZTETÉS NAGY LÉTEMÉNYŰ K+F INTÉZMÉNYEK
-

20+
GLOBÁLIS KERESKEDELMI ORSZÁGOK ÉS RÉGIÓK
Kínából érkezik,
Marketing a világnak.
Területi üzemeltetőink több mint 90%-a szakmai és műszaki végzettséggel rendelkezik, valamint sok éves tapasztalattal rendelkezik a berendezések feldolgozásában és összeszerelésében. Éppen ennek az egységes, elkötelezett, úttörő, szakképzett és tapasztalt csapatnak köszönhető, hogy a cég technológiája és termékei folyamatosan frissíthetők, fejleszthetők.


FELVESZI A KAPCSOLATOT
Küldjön nekünk üzenetet
Kapcsolódó termékek
-
 Mutass többet
5154 alumíniumötvözet hegesztőhuzal
-
 Mutass többet
ER4043 szilikon alumínium hegesztőhuzal
-
 Mutass többet
ER4047 alumínium Mig hegesztőhuzal
-
 Mutass többet
ER5154 Al-Mg ötvözet huzal
-
 Mutass többet
ER5087 magnézium-alumínium hegesztőhuzal
-
 Mutass többet
ER5183 alumínium hegesztőhuzal
-
 Mutass többet
ER5356 alumínium hegesztőhuzal
-
 Mutass többet
ER5554 alumínium hegesztőhuzal
-
 Mutass többet
ER5556 alumínium hegesztőhuzal
-
 Mutass többet
ER1100 alumínium hegesztőhuzal
-
 Mutass többet
ER5754 alumínium hegesztőhuzal
-
 Mutass többet
ER2319 alumínium hegesztőhuzal
::: Utolsó hírek :::
-
Why Is ER5554 Welding Wire Used for Certain Alumin...
Aug 26, 2026
Aluminum welding looks pretty straightforward from a distance. The material's light, easy to shape, and shows up everywhere in structures wher...
-
What Welding Conditions Matter for 5183 Aluminium ...
Aug 24, 2026
Távolról nézve az alumínium hegesztése elég egyszerűnek tűnik – vezesse be a huzalt, üsse meg az ívet, mozogjon a varraton. Lépjen azonban egy igaz...
-
How Do Aluminum Welding Wire Types Differ Across F...
Aug 19, 2026
A padon álló hegesztő három alumíniumhuzaltekercset bámul, amelyek mindegyike majdnem teljesen egyforma, pontosan tudja, milyen zavaros lehet a töl...
-
What Welding Defects Can 4943 Aluminum Welding Wir...
Aug 17, 2026
A welder stepping back from a finished aluminum joint, only to find pores scattered across the bead or a hairline crack running along the toe, know...
-
Aluminum Welding Wire Quality Control Process Expl...
Aug 26, 2026
Alumínium hegesztőhuzal minőségellenőrzés: ahol a legtöbb hegesztési probléma valójában kezdődik A gyártó hegesztő 5083 tengeri lemeze min...
-
How Aluminum Welding Wire Is Made: Full Manufactur...
Aug 18, 2026
Két hegesztőhuzal-tekercs viselheti ugyanazt az ötvözetjelölést, azonos átmérőt a címkén és azonos AWS-besorolást, de az egyik simán fut át a pi...
Ipari információs bővítmény
További információ a ER5556 alumínium hegesztőhuzal
ER5556 alumínium hegesztőhuzal – nagy szilárdságú Al-Mg5Mn0,8 töltőanyag
Mint a Er5556 Aluminium Welding Wire.html gyártó , a termékkonfigurációt az alkalmazáshoz, a működési korlátokhoz, az interfészekhez és az egyes projekteknél meghatározott elfogadási feltételekhez igazítjuk.
A Hangzhou Kunli Welding Materials Co., Ltd. egy speciális ER5556 alumínium hegesztőhuzal gyártó és Kínából származó beszállító, akik ezt az 5xxx sorozatú töltőfémet olyan szerkezeti alkalmazásokhoz gyártják, amelyek nagyobb szilárdságot igényelnek, mint az ER5356. Több mint 20 éves alumíniumötvözet huzalgyártási tapasztalatunkkal több mint 30 országban szállítjuk az ER5556-ot MIG, TIG és dob formátumban hajógyáraknak, nyomástartó edénygyártóknak, vasúti és teherautó-gyártóknak, valamint általános szerkezeti műhelyeknek.
Az ER5556 termékünk 4,5–5,5% magnéziumot és 0,5–1,0% mangánt tartalmaz. A mangán adalék szilárd oldat erősítést és szemcsefinomítást biztosít, hegesztett 340-370 MPa szakítószilárdságot biztosítva hegesztés utáni hőkezelés nélkül. A huzal borotvált felülettel készül, hogy eltávolítsa az oxidokat és a maradék kenőanyagokat, és a hidrogéntartalmat 0,12 ml/100 g alatt tartva radiográfiai minőségű, minimális porozitású hegesztési varratok esetén.
Termékválaszték és csomagolás
Az ER5556-ot a gyártási környezetben leggyakrabban használt átmérőkkel és kiszerelésben szállítjuk. Minden orsót vákuum-lezárással zárnak le nedvszívóval, hogy védjék a huzal felületét a használatig.
| Formátum | Elérhető átmérők | Tipikus csomagolás |
|---|---|---|
| MIG orsók | 0,8, 0,9, 1,0, 1,2, 1,6, 2,4 mm | 0,5, 2, 5, 6, 7 kg |
| AWI egyenes rudak | 1,6, 2,0, 2,4, 3,0, 3,2, 4,0, 5,0 mm | 5, 10 kg dobozonként |
| Tekercsek | 2,4, 3,0, 3,2, 4,0 mm | 8-15 kg |
| Dobok | 0,8, 0,9, 1,0, 1,2, 1,6 mm | 40, 80, 180 kg |
Az automatizált zsinórok esetén az adagoló konfigurációjától függően a D200 (2 kg), a D300 (7 kg) vagy a K355 (50 kg) orsókat ajánljuk. A nagy térfogatú robothegesztőcellákhoz dobok állnak rendelkezésre.
Alkalmazások és alapanyagok illeszkedése
Az ER5556-ot 5xxx sorozatú ötvözetek hegesztésére tervezték, ahol magasabb mechanikai tulajdonságokra van szükség, és számos 6xxx és 7xxx ötvözeten is jól teljesít. A tipikus alapanyagok közé tartoznak az 5050, 5052, 5083, 5456, 6005A, 6061, 6063, 6082 és 7005. Általános alkalmazások:
- Tengeri szerkezetek: hajótestek, offshore platformok, fedélzeti berendezések, tengeri felszállók
- Nyomástartó edények: hegesztett tartályok, vegyszertartályok, kriogén tárolók
- Szállítás: vasúti kocsik, kamion pótkocsik, billenő felépítmények, üzemanyagszállító tartálykocsik
- Szerkezeti gyártás: daru gémek, hidak, állványzatok, alumínium alkatrészek
Az ER5356-hoz képest az ER5556-ban található magasabb mangántartalom javítja a szilárdságot és a megmunkálhatóságot, így a teherbíró és a fáradtság szempontjából kritikus hegesztési varratok preferált választása. Jobb ellenállást biztosít a forró repedésekkel szemben vastag metszetű vagy többmenetes hegesztésnél.
Kémiai összetétel és mechanikai tulajdonságok
ER5556-unk megfelel az AWS A5.10, ISO 18273 és GB/10858 S AL 5556 besorolásoknak. Az ellenőrzött összetétel biztosítja a hegesztési fémek állandó tulajdonságait.
| Elem | Korlátozás (tömeg%) |
|---|---|
| Mg | 4,7–5,5 |
| Mn | 0,5–1,0 |
| Kr | 0,05–0,20 |
| Ti | 0,05–0,20 |
| Fe | ≤0,40 |
| Si | ≤0,25 |
| Cu | ≤0,10 |
| Zn | ≤0,25 |
| Legyen | ≤0,0003 |
| Mások (mindegyik) | ≤0,05 |
| Egyéb (összesen) | ≤0,15 |
Tipikus hegesztett kötési tulajdonságok 5456-H112 alapanyagon: szakítószilárdság 310 MPa, folyáshatár 160 MPa, nyúlás 14%. A huzal olvadási tartománya 570-635°C, sűrűsége 2,66 g/cm³.
Hegesztési paraméterek és védőgáz
MIG hegesztéshez a következő kiindulási paramétereket ajánljuk 1,2 mm-es huzalhoz:
- Feszültség: 21-25 V
- Áram: 130-190 A
- Huzalelőtolási sebesség: 4,5–7,5 m/perc
- Argon áramlás: 18-24 L/perc
- Kihúzás: 12-18 mm
- Interpass hőmérséklet: 120°C alatt
A legtöbb alkalmazáshoz használjon 100% argont (99,996% tisztaságú). A 12 mm-nél vastagabb szakaszoknál az argon-hélium 75/25 keverék javítja a behatolást és a nedvesedést. A huzal stabil ívet és jó gyöngy megjelenést biztosít a széles paraméterablakban.
Minőségellenőrzés és megfelelőség
Az ER5556-ot a Hangzhou-i gyárunkban állítják elő nemzetközileg fejlett gyártósorokkal és komplett vizsgálóberendezésekkel. Szigorú minőségellenőrzési rendszert működtetünk, és megszereztük a DB, CE, ABS, DNV és CCS tanúsítványokat. Házon belüli laborunk optikai emissziós spektrometriát, metallográfiai mikroszkópot, szakítószilárdság-tesztet és hegesztőrobotokat tartalmaz az eljárások teszteléséhez.
Minden egyes gyártási tételt megvizsgálnak a kémiai összetétel, a mechanikai tulajdonságok és a hegeszthetőség szempontjából. Anyagvizsgálati tanúsítványokat és kérésre harmadik féltől származó vizsgálati jelentéseket biztosítunk. Havi gyártási kapacitásunk meghaladja a 200 MT-t, ami lehetővé teszi számunkra, hogy standard orsókat és egyedi csomagolást is szállítsunk nagy projektekhez.
Tárolás és kezelés
A huzal minőségének megőrzése érdekében az orsókat eredeti, vákuum-zárt csomagolásukban tárolja 10–35°C-on, 55% alatti relatív páratartalom mellett. Felbontás után 96 órán belül használja fel a huzalt. Hosszabb tároláshoz helyezze az orsókat 35-45°C-os, fűtött szekrénybe. Kerülje az olajködnek, csiszolópornak vagy vegyi gőzöknek való kitettséget. Használjon tiszta, púdermentes kesztyűt a huzal kezelésekor, és 150 kg huzalfogyasztás után cserélje ki a teflonbetétet a MIG pisztolyában.
A megoldás konfigurálásához használt információk
A pontos árajánlat elkészítéséhez és a megfelelő ER5556 konfiguráció ajánlásához a következő projektrészletekre van szükségünk:
- Alapanyag ötvözet és vastagság
- Hegesztési folyamat (MIG, AWI vagy automatizált)
- Szükséges huzalátmérő és csomagolási formátum
- A kötés kialakítása és hegesztési helyzete
- Mechanikai tulajdonságokra vonatkozó követelmények (pl. szakítószilárdság, folyáshatár, nyúlás)
- Megfelelőségi szabványok vagy vevői előírások
- Becsült havi vagy éves fogyasztás
Ezen információk birtokában a huzalkémiai összetételt, a felületkezelést és a csomagolást az Ön gyártási környezetéhez tudjuk igazítani. OEM/ODM szolgáltatásokat is kínálunk egyedi átmérőkre, orsótípusokra és címkézésre.
Kapcsolódó termékek
Alumínium hegesztőhuzal választékunk további 5xxx sorozatú opciókat tartalmaz, mint pl ER5356 alumínium hegesztőhuzal , ER5183 alumínium hegesztőhuzal , és ER5087 alumínium hegesztőhuzal. A 4xxx sorozatú alkalmazásokhoz ER4043 szilikon alumínium hegesztőhuzalt és ER4047 alumínium Mig hegesztőhuzalt kínálunk. Csapatunk segít kiválasztani a megfelelő töltőfémet az alapötvözethez és a szolgáltatási követelményekhez.
Gyakran Ismételt Kérdések
Milyen alapanyagokat hegeszthet az ER5556?
Az ER5556-ot 5xxx sorozatú alumíniumötvözetek, köztük az 5052, 5056, 5083, 5086, 5183 és 5556 hegesztésére tervezték. Ezeknek az ötvözeteknek megfelelő mechanikai tulajdonságokat és korrózióállóságot biztosít. 6xxx és 7xxx ötvözetek összekapcsolására is alkalmas számos szerkezeti alkalmazásban.
Az ER5556 hegesztés utáni hőkezelést igényel?
Nem, az ER5556 teljes mechanikai tulajdonságokat ér el hegesztett állapotban, hegesztés utáni hőkezelés nélkül. A mangán hozzáadása közvetlenül a hegesztés után szilárd oldat erősítést biztosít.
Milyen védőgázt kell használni az ER5556-hoz?
100% argon (99,996% tisztaságú) ajánlott. A 12 mm-nél vastagabb szakaszok esetében az Argon-Hélium 75/25 keverék javíthatja a behatolást és a nedvesítő hatást.
Mi okoz porozitást ER5556 hegesztéskor?
A porozitást jellemzően a huzal felületén lévő nedvesség, a szennyezett alapanyag vagy a nem megfelelő védőgáz-fedés okozza. Gondoskodjon 55 alatti páratartalomról, alaposan tisztítsa meg az alapfémet, és ellenőrizze a gáz áramlási sebességét.
Tud szállítani egyedi csomagolást vagy OEM címkéket?
Igen, OEM/ODM szolgáltatásokat kínálunk. Testreszabhatjuk az orsó méretét, a csomagolást és a címkézést az Ön specifikációi szerint. Lépjen kapcsolatba velünk igényeivel, és mi személyre szabott megoldást kínálunk.

GYORS LINKEK
TERMÉK
LÉPJEN KAPCSOLATBA VELÜNK
-
Jianpu Road no.2 Puyang Town Xiaoshan District Hangzhou Zhejiang China 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
