
Miért teljesít jól az ER5183 alumínium hegesztőhuzal 5083-on?
Amikor alumínium alkatrészeket kell összekötni, a töltőhuzal közvetlen kapcsolatban áll a kész csatlakozás viselkedésével. A választás nem csupán a hegesztés során megolvadó huzal kiválasztásán múlik. Az eredményt az alapfém összetétele, a kötés állapota, a hegesztési folyamat és a huzal használat előtti kezelési módja is befolyásolhatja.
Ez különösen fontos, ha 5083 alumíniummal dolgozik. Széles körben kapcsolódik olyan alkalmazásokhoz, ahol a szilárdság és a korrózióállóság számít, ezért a töltőanyagnak meg kell felelnie az alapfém jellemzőinek. Az ER5183 alumínium hegesztőhuzalt általában ilyen típusú munkákhoz használják, mivel összetétele alkalmas a viszonylag magas magnéziumtartalmú alumíniumötvözetekhez.
A töltőhuzal és az 5083 közötti kapcsolat tehát több, mint egy egyszerű termék-termék egyeztetés. Az anyagösszetétel, a huzalátmérő, az árnyékolási feltételek, a felület tisztasága, a tárolás és a gyártásellenőrzés mind befolyásolhatják a hegesztési folyamatot. Ha ezeket a tényezőket együttesen vizsgáljuk, tisztább képet kapunk arról, hogy miért használják az ER5183-at az 5083-mal, és mi befolyásolhatja a teljesítményét a gyártás során.
Mi teszi az ER5183-at alkalmassá az 5083-as alumínium hegesztésére
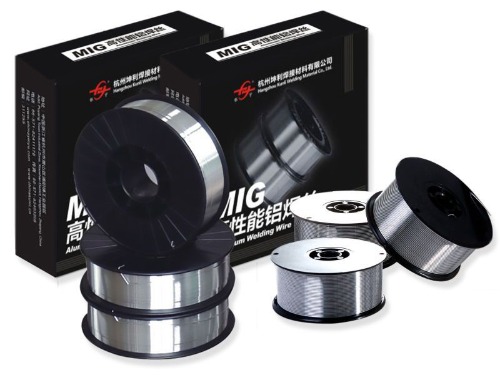
Az ER5183 és 5083 közötti kapcsolat az anyagjellemzőiknél kezdődik. Mindkettő alumíniumötvözet, amely a magnéziumhoz, mint fontos ötvözőelemhez kapcsolódik. Ezáltal a töltőanyag kompatibilis a magas magnéziumtartalmú alumínium hegesztés általános követelményeivel.
A töltőhuzalnak olyan hegesztési fémet kell alkotnia, amely együttműködik a környező nemesfémmel. Ha a töltőanyag összetétele rosszul illeszkedik, előfordulhat, hogy a kész hézag nem biztosítja az eredeti anyagtól elvárt tulajdonságokat. Az 5083 esetében a magnéziumtartalmú töltőanyag megválasztása segít fenntartani a megfelelő kapcsolatot a hegesztési terület és az alapanyag között.
A mérkőzés értékelésénél több tényezőt is figyelembe kell venni:
| Megfontolás | Miért számít |
| Nem nemesfém összetétel | Befolyásolja a töltőanyag kiválasztását |
| Magnézium tartalom | Befolyásolja a hegesztett fém tulajdonságait |
| Korróziós környezet | Befolyásolhatja a töltőanyag kiválasztását |
| Közös követelmények | Befolyásolja a hegesztési módszert és az anyagválasztást |
| Felületi állapot | Befolyásolhatja a hegesztési varrat konzisztenciáját |
Egy másik szempont, hogy a hegesztés helyileg megváltoztatja az anyagot. A hézag körüli terület felmelegszik, megolvad és lehűl, így a hegesztett fém nem egyszerűen az alapfém érintetlen részeként viselkedik. A kompatibilis összetételű töltőanyag kiválasztása segít csökkenteni a szükségtelen különbségeket a hegesztési varrat és a környező alumínium között.
Emiatt az ER5183 alumínium hegesztőhuzalt gyakran az 5083 hegesztéssel társítják, ahol a kész kötés tulajdonságainak kompatibilisnek kell maradniuk az alapanyag jellemzőivel.
Hogyan befolyásolja a magnéziumtartalom az ER5183 hegesztési teljesítményét?
A magnéziumnak fontos szerepe van az alumínium-magnézium ötvözetek viselkedésében. A töltőhuzalban annak jelenléte befolyásolja a hegesztési területen képződött fém jellemzőit.
A magnézium mennyisége nem tekinthető külön az ötvözet összetételének többi részétől. A hegesztőhuzalt meghatározott anyagtartománnyal állítják elő, így viselkedése állandó marad az egyik tételről a másikra. Az összetétel változása befolyásolhatja az olvadt fém viselkedését, valamint a hűtött hegesztés jellemzőit.
Az ER5183 esetében a magnézium hozzájárul a magas magnéziumtartalmú alumíniumötvözetekhez tervezett töltőanyagtól elvárt tulajdonságokhoz. Ez az egyik oka annak, hogy figyelembe veszik az olyan anyagok hegesztésekor, mint az 5083.
A magnézium hozzáadása vagy szabályozása azonban nem csupán egy elem növelését jelenti. Az ötvözet általános egyensúlya számít. Más elemek és szennyeződések is befolyásolhatják a kész huzal és a hegesztési fém állapotát.
A gyártás során a gyártóknak ezért figyelniük kell a következőkre:
- Nyersanyag konzisztencia
- Ötvözet összetétele
- Olvadási és feldolgozási feltételek
- Anyagtisztaság
- A vezeték végleges állapota
Ugyanez az elv érvényes a hegesztés során is. Ha a töltőhuzal szennyezett vagy helytelenül kezelik, előfordulhat, hogy a tervezett anyagjellemzők nem eredményeznek következetes hegesztési folyamatot.
Gyakorlati szempontból a magnézium szerepe segít megmagyarázni, hogy az ER5183 alumínium hegesztőhuzalt miért tekintik az 5083-nak ahelyett, hogy az összes alumínium hegesztőhuzalt cserélhető anyagként kezelnék.
Miért számít a vezeték átmérője az ER5183 használatakor?
A huzal átmérője viszonylag egyszerű specifikáció, de befolyásolhatja a hegesztési folyamat szabályozását. Egy kisebb vagy nagyobb huzal nem teljesen ugyanúgy viselkedik, ha hegesztőberendezésen keresztül vezetik át.
A kiválasztott átmérő összefügg a hegesztőberendezéssel, a kötés kialakításával, az anyagvastagsággal és a munkapozícióval. A nem megfelelően illeszkedő huzal megnehezítheti az adagolást vagy az ívvezérlést.
A huzal átmérője számos gyakorlati szempontot befolyásolhat:
- Milyen egyenletesen táplálják a huzalt
- Mennyi töltőanyag kerül a hézagba
- Hogyan vezérli a kezelő a hegesztést
- Milyen könnyen halad át a vezeték a berendezésen
- Hogyan kell módosítani a hegesztési beállításokat
Alumínium hegesztésnél az adagolás körülményei különös figyelmet érdemelnek, mivel az alumíniumhuzal viszonylag puha. A rosszul beállított adagolási útvonal, a túlzott ellenállás vagy a nem megfelelő érintkező elem befolyásolhatja, hogy a huzal milyen simán éri el a hegesztési területet.
Az orsó állapota is számít. Ha a huzal egyenetlenül tekercsel vagy megsérül a kezelés során, akkor is előfordulhatnak adagolási problémák, ha a huzal névleges átmérője megfelelő.
Az ER5183 alumínium hegesztőhuzal átmérőjének megválasztását ezért a hegesztőberendezéssel és a csatlakozással együtt kell mérlegelni, nem pedig elszigetelt vásárlási döntésként.
Hogyan befolyásolják a védőgáz- és hegesztési beállítások az ER5183-at
A töltőhuzal és az alapfém kiválasztása után a környező hegesztési feltételek fontossá válnak. Az alumínium melegítés hatására könnyen reagál a környező légkörrel, ezért a hegesztési terület megfelelő védelemre szorul.
A védőgáz segít elválasztani az olvadt hegesztési területet a környező levegőtől. Ha a gázlefedés megsérül, a hegesztés érzékenyebbé válhat a szennyeződésekkel szemben. A gázáramlás, a fáklya helyzete, a szivárgások, a huzat és a gázszállító berendezés állapota egyaránt befolyásolhatja a csatlakozás körüli védelmet.
A hegesztési beállításoknak is együtt kell működniük. Az áramerősség, a feszültség, a huzalelőtolás, a haladási sebesség és a pisztoly mozgása nem független vezérlők. Egy beállítás megváltoztatása megváltoztathatja a többiek viselkedését.
Például, ha a huzalt olyan sebességgel táplálják, amely nem felel meg a hegesztési feltételeknek, az ív instabillá válhat. Ha a fáklya túl gyorsan mozog, előfordulhat, hogy a hézag nem kap elegendő hőt vagy töltőanyagot. A túl lassú mozgás túlzott meleget okozhat a környéken.
A következetes folyamat általában több dolog egyidejű ellenőrzésén múlik:
- A hegesztőberendezés megfelelően van beállítva.
- A védőgáz megszakítás nélkül eléri a hegesztési területet.
- A huzal simán mozog az adagolópályán.
- Az illesztési felületek megfelelően elő vannak készítve.
- A fáklya mozgása meglehetősen egyenletes marad.
Ezek a feltételek azért fontosak, mert az ER5183 alumínium hegesztőhuzal nem tud minden olyan problémát kompenzálni, amelyet a nem megfelelő berendezésbeállítások vagy az ízületek rossz előkészítése okoz.
Miért fordulhat elő porozitás az ER5183 alumínium hegesztőhuzalnál?
A porozitás az egyik olyan probléma, amely felkelti a figyelmet az alumíniumhegesztés során. Kis gázzsebek keletkezhetnek a hegesztett fémben, amikor a nem kívánt gáz beszorul az olvadt anyag lehűlésekor.
A töltőhuzal csak az egyik lehetséges problémaforrás. A nedvesség, az olaj, a szennyeződés, a tisztátalan alapfelület vagy a nem megfelelő árnyékolás szintén hozzájárulhat a problémához.
Ezért porózus varrat megjelenésekor figyelembe kell venni a környezetet. A szennyeződésnek kitett vezeték a tiszta anyagtól eltérően viselkedhet. Ugyanez vonatkozik az alapfémre is. A felületi lerakódások bejuthatnak a hegesztési területre, és megzavarhatják a folyamatot.
A közös vizsgálandó területek a következők:
- Huzal felület
- Nem alapfém felület
- Tárolási feltételek
- Gázellátás
- Gázszállító berendezés
- Közös előkészítés
- Hegesztő mozgás
A porozitás összefüggésbe hozható az inkonzisztens hegesztési feltételekkel is. A gázlefedettség vagy a pisztoly helyzetének hirtelen megváltozása az olvadt hegesztési területet levegőnek teheti ki. A hegesztési zóna körüli túlzott zavarás hasonló hatással járhat.
Ahelyett, hogy minden pórust a töltőanyaghoz rendelnénk, hasznosabb a teljes hegesztési környezet ellenőrzése. Ez a megközelítés különösen fontos az ER5183 alumínium hegesztőhuzal használatakor, mivel a huzal, az alapanyag, a berendezés és a környezeti feltételek kölcsönhatásba lépnek a hegesztési folyamat során.
Használható-e az ER5183 más alumíniumötvözetekhez?
Az ER5183 az 5083-hoz kapcsolódik, de használata nem korlátozódik egyetlen alumíniumötvözetre. A hasznosabb kérdés az, hogy a töltőanyag összetétele megfelel-e az adott nemesfémnek és a kész hézag követelményeinek.
Más alumínium-magnézium ötvözetek olyan tulajdonságokkal rendelkezhetnek, amelyek alkalmassá teszik a magnéziumtartalmú töltőanyagot. Azonban az a tény, hogy mindkét anyag alumíniumötvözet, nem jelenti automatikusan azt, hogy ugyanazt a töltőhuzalt kell használniuk.
Egy másik ötvözet mérlegelésekor több pontot kell ellenőrizni:
| Anyagi megfontolás | Megfontolandó kérdés |
| Ötvözet család | Kompatibilis az alapfém összetétele a töltőanyaggal? |
| Közös cél | Milyen tulajdonságok szükségesek a hegesztett felülettől? |
| Korróziós körülmények | Ki lesz téve az ízület igényes környezetnek? |
| Hegesztési módszer | Alkalmas-e a töltőanyag a kiválasztott folyamathoz? |
| Gyártási feltételek | Megfelelően táplálható és vezérelhető a vezeték? |
Itt válik hasznossá a különböző töltőanyagok összehasonlítása is. Az egyik alumíniumötvözetcsoporthoz tervezett töltőanyag más okokból választható, mint egy másik csoporthoz tervezett töltőanyag.
A kiválasztást ezért az alapfémmel és a kötési követelményekkel kell kezdeni. Az ER5183 alumínium hegesztőhuzal bizonyos esetekben megfelelő lehet más alumíniumötvözetek esetében, de az alkalmasságot eseti alapon kell mérlegelni, nem pedig az ötvözet nevéből feltételezni.
Hogyan kell az ER5183 hegesztőhuzalt tárolni és kezelni?
A hegesztőhuzal állapota, mielőtt elérné a hegesztőpisztolyt, befolyásolhatja a munkafolyamatot. A megfelelő tárolás ezért inkább az anyagszabályozás része, mint olyan probléma, amely csak a hegesztés megkezdésekor kezdődik.
A vezetéket védeni kell a nedvességtől, portól, olajtól és egyéb szennyeződésektől. Eredeti csomagolása védi az anyagot a tárolás során, de a felbontás utáni kezelés is számít.
Néhány alapvető gyakorlat segíthet a vezeték állapotának megőrzésében:
- A fel nem használt vezetéket tiszta és száraz helyen tárolja.
- Kerülje a nyitott orsók elhelyezését olyan helyen, ahol nedvesség gyűlhet össze.
- A vezetéket tiszta berendezéssel kezelje.
- Tartsa távol a vezetéket olajoktól és egyéb szennyeződésektől.
- Ellenőrizze az orsót, mielőtt a hegesztőberendezésre helyezi.
- Védje a részben használt anyagot, ha nem használja.
A csomagolás sérüléseire is figyelmet kell fordítani. Ha egy csomagot felbontottak, elszakadtak vagy nem megfelelő körülményeknek tették ki, a vezetéket használat előtt ellenőrizni kell.
A tárolás különösen fontos az ER5183 alumínium hegesztőhuzal esetében, mert előfordulhat, hogy a szennyeződés nem mindig látható egy pillantásra. Egy huzal használhatónak tűnhet, ha a felülete már megváltozott.
A jó kezelés nem helyettesíti a megfelelő hegesztési előkészítést, de eltávolítja az egyik elkerülhető változási forrást a folyamatból.
Mit számítanak az ER5183 hegesztőhuzal minőségi ellenőrzései?
A minőségellenőrzés azelőtt kezdődik, hogy a huzalt hegesztési művelethez szállítanák. A készterméknek konzisztens anyagösszetételt és fizikai állapotot kell fenntartania, hogy kiszámítható módon lehessen feldolgozni és felhasználni.
A gyártók számára a vezeték ellenőrzése többet jelent, mint a megjelenését. A gyártási folyamat különböző szakaszokban ellenőrzéseket igényel, a nyersanyagoktól a formázáson, felületkezelésen, tekercselésen és csomagoláson át.
A fontos ellenőrzési területek a következők lehetnek:
| Minőségi terület | Mi van ellenőrizve |
| Anyagösszetétel | Az ötvözet konzisztenciája |
| A huzal átmérője | Szabályosság a vezeték mentén |
| Felületi állapot | Tiszta és megfelelő felület |
| Drót alak | Következetes formázás és tekercselés |
| Etetési állapot | Sima mozgás a berendezésen keresztül |
| Csomagolás | Védelem tárolás és szállítás közben |
A huzalátmérő különös figyelmet érdemel, mert a kis eltérések befolyásolhatják az adagolási viselkedést. A felület állapota is fontos, mert a maradványok vagy szennyeződések hegesztési problémák forrásává válhatnak.
Az orsózást nem szabad figyelmen kívül hagyni. A megfelelően kialakított orsó lehetővé teszi, hogy a huzal ellenőrzött módon hagyja el a csomagot. Az egyenetlen tekercselés, a sérült huzal vagy a rossz kezelés még akkor is okozhat adagolási nehézségeket, ha maga az anyag megfelel a tervezett összetételnek.
Mert ER5183 alumínium hegesztőhuzal , a gyártásellenőrzés ezért több olyan szakaszt köt össze, amelyek elsőre össze nem függőnek tűnhetnek. Az anyagösszetétel befolyásolja a hegesztési fémet, a huzalformázás befolyásolja az adagolást, a felület állapota a tisztaságot, a csomagolás pedig azt, hogy az anyag hogyan érkezik a felhasználási helyre.
Következésképpen az ER5183 és 5083 közötti kapcsolatot nem maga a töltőötvözet alakítja. A nem nemesfém, a töltőanyag összetétele, a huzal állapota, a hegesztés beállítása, a hézag előkészítése, a tárolás és a gyártás vezérlése egyaránt szerepet játszik a hegesztési folyamat viselkedésében.
NEXT:Hogyan szabályozzák az alumíniumhegesztőhuzal-gyártók a huzal minőséget?
Kapcsolódó termékek
-
 Mutass többet
5154 alumíniumötvözet hegesztőhuzal
-
 Mutass többet
ER4043 szilikon alumínium hegesztőhuzal
-
 Mutass többet
ER4047 alumínium Mig hegesztőhuzal
-
 Mutass többet
ER5154 Al-Mg ötvözet huzal
-
 Mutass többet
ER5087 magnézium-alumínium hegesztőhuzal
-
 Mutass többet
ER5183 alumínium hegesztőhuzal
-
 Mutass többet
ER5356 alumínium hegesztőhuzal
-
 Mutass többet
ER5554 alumínium hegesztőhuzal
-
 Mutass többet
ER5556 alumínium hegesztőhuzal
-
 Mutass többet
ER1100 alumínium hegesztőhuzal
-
 Mutass többet
ER5754 alumínium hegesztőhuzal
-
 Mutass többet
ER2319 alumínium hegesztőhuzal

