
Az alumínium hegesztőhuzal minőségének tesztelése: Gyakorlati útmutató gyártóknak
Miért tesztelje a vezetéket, mielőtt eléri a pisztolyt?
A drót megérkezéséig egyszerű a munka: egy 3 m hosszú 6061-T6 dobozrész, egy 1,2 mm-es ER5356 orsó és egy MIG pisztoly, amely egész délelőtt tiszta gyöngyöket produkált. Az első varrat felénél az ív fröccsenni kezd, a porozitás kitör a hegesztési felületen, és a huzalelőtolás szaggatottá válik. A gép nem változott. Az üzemeltető nem változott. A vezetéknek van. A legtöbb alumíniumhegesztési hiba, amelyet a berendezésnek vagy a technikának tulajdonítanak, a fogyóeszközre vezethető vissza, és a javítás sokkal olcsóbb, mint az újrafeldolgozás: tesztelje a vezetéket, mielőtt betölti .
Az alumínium hegesztőhuzal jól elrejti a hibáit. A felületi oxid, a kenőanyag-maradványok, a finom hosszirányú karcolások, a nem kerek keresztmetszet, a rossz öntvény és még egy teljesen más ötvözet is normálisan nézhet ki az orsón. A sérülés később, a hegesztési varraton belül jelentkezik porozitás, rossz olvadás vagy sikertelen hajlítási teszt miatt. Igaz, hogy semmi sem helyettesíti a képzett hegesztési eljárást és a képzett kezelőt, de a huzal megszabja a felső határt annak, amit mindkettő elérhet. Egy 15 perces beérkező ellenőrzés kiszűri a legtöbb ilyen problémát, miközben az orsót még mindig könnyű visszatenni.
Ezt a vizsgálatot az AWS A5.10/A5.10M, az alumínium töltőfémek osztályozási szabványának kell kereteznie. Meghatározza az ötvözet összetételi tartományait, az átmérőtűréseket, a csomagolási feltételeket és a tanúsítási követelményeket, amelyeknek a szállító vezetékének meg kell felelnie. Ha egy szállítmány nem vezethető vissza a tanúsítványon szereplő besorolásra, minden további ellenőrzést fokozottan gyanakodva kezeljen.
Percekig tartó bolti ellenőrzések
Az alábbi vizsgálatok egyike sem igényel laboratóriumot. Szüksége van egy tiszta, szöszmentes kendőre, egy mikrométerre és elegendő szabad alapterületre körülbelül egy méter drót letekeréséhez. Fuss át rajtuk sorrendben, és áttekintheti a geometriát, a felületet és a fizikát, amelyek eldöntik, hogy a huzal megfelelően tud-e adagolni és hegeszteni.
Felületminőség: A hajlítás és csavarás teszt
A hajlítás és csavarás teszt, amelyet néha füsttesztnek is neveznek, gyorsan feltárja a felületi szennyeződést. Vágjon ki egy 250 mm-es mintát, hajlítsa meg 90°-ban nagyjából 50 mm-re mindkét végétől, fogja meg az egyik végét fogóval, a másik végét csavarja öt-hat teljes fordulattal. A túl sok oxidot vagy húzómaradványt tartalmazó huzal forgácsolódik, füstöl, vagy finom részecskéket dob ki a csavarás során; súlyos esetekben hat fordulat előtt eltörik. Csavarás után erős fényben ellenőrizze a hajlatokat. A hosszirányú karcolások, az úgynevezett szerszámvonalak azt jelentik, hogy a szállító húzószerszámai elhasználódtak, vagy a kenés nem volt megfelelő. A tiszta vezeték sima, csendes és részecskéktől mentes marad. Ezután húzzon át egy-két métert a tiszta ruhán: a szürke vagy fekete lerakódás a ruhán inkább a szennyeződés bizonyítéka, míg a enyhe, egyenletes csillogás normális.
Szereplők és Helix: Az egyméteres lazítási teszt
Távolítsa el az orsóból körülbelül egy méter drótot, és hagyja, hogy természetesen tiszta padlóra hulljon. Ne húzza egyenesen vagy erőltesse laposra. A vezeték hurkokba rendeződik, és két szám írja le. Az öntés a hurok által alkotott kör átmérője; hélix az, hogy a hurok felezőpontja mennyivel emelkedik a padló fölé. Az 1,2 mm-es MIG-huzal esetében a durván 300–600 mm-es öntvény és a 25 mm-es vagy annál kisebb csavarvonal használható értékek, de a referencia mindig a szállítója specifikációjában megadott tartomány legyen. A túl szoros dobás miatt a drót túlzottan megpördül az orsón, és harcol a bélés ellen; a magas hélix csapást hoz létre a csúcson, ami instabil ívet és szabálytalan lerakódást eredményez. Ez az oka annak Az öntvény és a spirálszabályozás közvetlen hatással van a varrat minőségére és az előtolás stabilitására — és miért érdemes az orsó felszerelése előtt ellenőrizni.
Átmérő és oválisság: A mikrométeres ellenőrzés
Mérje le a mikrométert három vagy több helyen egy új vezeték mentén. Minden helyzetben olvassa le az átmérőt, forgassa el a mikrométert negyed fordulattal, majd olvassa le újra. Az 1,2 mm-es huzalok átmérőjét jó hírű marók tartják ±0,01 mm , és az ovális – az egyetlen keresztmetszet legnagyobb és legkisebb leolvasási értéke közötti különbség – 0,01 mm alatt kell maradjon. Az alulméretezett huzal elveszti a kapcsolatot a hegyével, és az ív elkalandozik; A túlméretezett huzal a béléselakadások és madárfészkelők klasszikus oka. Mivel az érintkezőcsúcs illesztése az áramátvitelt stabil ívvé alakítja, az átmérőtűrés többet számít, mint a legtöbb beszerzési adatlap sugallja - minden tételnél ellenőrizze.
Ötvözet ellenőrzése: Olvassa el a tanúsítványt, ne a címkét
Az alumíniumötvözetet nem lehet szemmel azonosítani. Az ER4043 orsó és az ER5356 orsó azonosan néz ki a polcon, de a szilícium alapú 4xxx töltőanyag és a magnézium alapú 5xxx töltőanyag közötti különbség megváltoztatja a folyékonyságot, a repedésállóságot, a hegesztési szilárdságot és még az eloxált varrat színét is. A beérkező ellenőrzés legfontosabb dokumentuma ezért az általában EN 10204 3.1 szerint kiállított malomvizsgálati tanúsítvány (MTC), amely a tétel tényleges összetételét jelenti.
Minden osztályozásnak meghatározott határai vannak. A tanúsítvány egy ER5356 alumínium hegesztőhuzal például a magnéziumnak 4,5–5,5% tartományban kell lennie, a szilíciumnak 0,25% alatt, a vasnak pedig 0,40% alatt kell lennie. A magnézium adja az 5xxx hegesztési varratok szilárdságát és korrózióállóságát, így az alsó határ felé sodródó tanúsítvány kérdéseket vet fel, mielőtt a huzal megtenné.
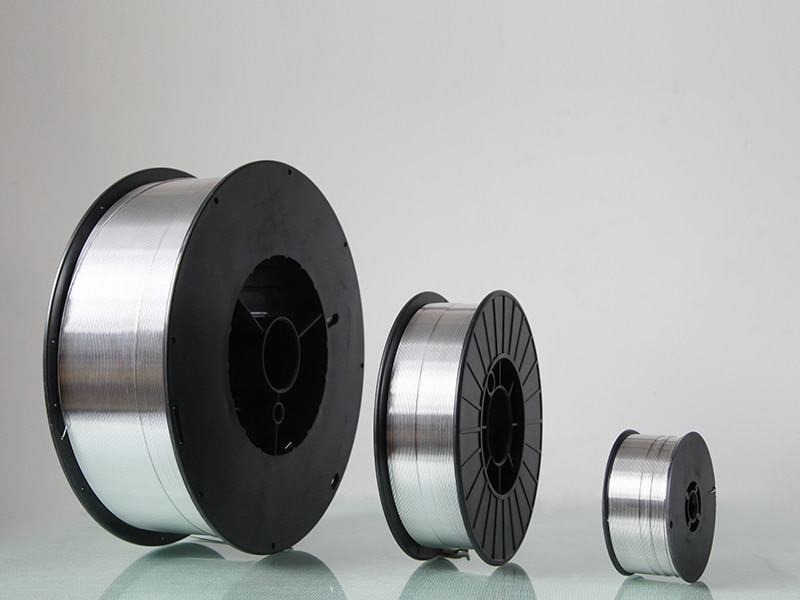 Alumínium hegesztőhuzal ER5356 - Kunliwelding Gyártó A Kunli az ideális korrózióállóságot és szilárdságot kínáló ER5356 alumínium hegesztőhuzal nagykereskedője. Alkalmas tengeri,... Termék megtekintése →
A szilícium alapú család más olvasatot igényel. Tanúsítvány egy ER4043 szilikon alumínium hegesztőhuzal A szilíciumot 4,5–6,0%-on kell feltüntetni, ez adja az ötvözet folyékonyságát és ellenállóságát a forró repedéssel szemben. Ha a hegesztést eloxálni kell, akkor ez a szilícium tartomány esztétikailag és mechanikailag egyaránt számít.
 ER4043 alumínium hegesztőhuzal-gyártók, beszállítók Mivel a kínai ER4043 alumínium hegesztőhuzal-gyártók és OEM/ODM beszállítók, a Hangzhou Kunli hegesztőanyagok Co., Ltd. nagykereskedelmi... Termék megtekintése →
Ellenőrizze, hogy a tanúsítványon szereplő tételszám megegyezik-e minden orsócímkével, és jegyezze fel a dátumot: a túl sokáig nedves körülmények között tárolt alumíniumhuzal elegendő felületi nedvességet szív fel ahhoz, hogy porozitást okozzon, még akkor is, ha az összetétel tökéletes. Ha a csatlakozás kritikus, és a szállító nem bizonyított, töltsön el néhány percet egy optikai emissziós spektrométerrel (OES) a pozitív anyagazonosítás érdekében. A legtöbb gyártóüzlet számára azonban elegendő egy gondosan átvizsgált MTC a fenti műhelyi ellenőrzésekkel kombinálva.
15 perces átvételi ellenőrzési ellenőrzőlista
Ha az ellenőrzést rutinszerűvé szeretné tenni a reakció helyett, használjon egy ellenőrzőlistát, amelyet a raktáros, a minőségellenőrző ellenőr vagy a vezető hegesztő körülbelül 15 percen belül kitölthet, mielőtt egy orsót hozzárendel a géphez.
| Ellenőrizze | módszer | Elfogadási irányelv | Frekvencia |
|---|---|---|---|
| Orsó és csomagolás | Szemrevételezéses ellenőrzés, hogy nem hajlottak-e karimák és nincs-e szakadt nedvességzáró | Nincs deformáció; nincs szabad vagy piszkos vezeték | Minden orsót |
| Felületi szennyeződés | Hajlítás-csavar teszt; tiszta törlőkendővel | Nincs hámlás, füst, matricavonal vagy ruhamaradvány | Minden orsót |
| Szereplők | 1 m lazítás; mérje meg a hurok átmérőjét | A szállító által megadott tartományon belül, pl. 300-600 mm 1,2 mm-hez | Mindegyik tétel |
| Helix | 1 m lazítás; mérje meg a hurokemelkedést | 25 mm vagy kevesebb a középpontban | Mindegyik tétel |
| Átmérő és ovális | Mikrométer 3 pozícióban, pozíciónként két tengely | ±0,01 mm of nominal for 1.2 mm; ovality ≤ 0.01 mm | Mindegyik tétel |
| Az ötvözet nyomon követhetősége | Hasonlítsa össze az MTC-t, az orsócímkéket és a csomagolási listát | A tanúsítvány összetétele az AWS A5.10 határokon belül; tételszámok egyeznek | Mindegyik tétel |
| Előtolás és ív ellenőrzése | Fuss át 2–3 métert a pisztolyon gyártási beállítások mellett | Sima etetés, stabil ív, nincs madárfészek | Minden új tétel első orsója |
Jegyezze fel az eredményt az orsóra vagy a fogadónaplóba. Ha bármelyik ellenőrzés sikertelen, izolálja az orsót, fényképezze le a bizonyítékokat, és adja meg a szállítónak a tétel számát. Az általuk kínált válasz éppúgy elárul a kapcsolatról, mint a tanúsítvány.
Mit mondanak a teszteredmények az Ön szállítójáról
A talált kudarcok különböző irányokba mutatnak. A felületi szennyeződés és a szerszámvonalak kopott húzószerszámokra, rossz tisztításra vagy gyenge kenésre utalnak a szállító folyamatában. A magas hélix és az inkonzisztens öntvény pont a helytelen visszafeszítéshez az újracsévéléshez vagy a szállítás közbeni gondatlan kezeléshez. A kicsúszott vezeték általában húzási vagy egyenesítési problémákból adódik. A tétel címkéjének nem megfelelő tanúsítvány a legkomolyabb megállapítás az összes közül: ez azt jelenti, hogy a szállító nyomonkövetési rendszerében lyukas van.
Mielőtt elkötelezné magát egy új forrás mellett, érdemes megértenie mit tesz egy megbízható szállító a vezetékek kompatibilitása érdekében berendezésével, ötvözeteivel és ellenőrzési rutinjával. Azokat a beszállítókat, akik saját rajzvonalakat vezetnek, és a vizsgálóműszereket a gyárban tartják, könnyebb ellenőrizni, mint azokat a kereskedelmi vállalatokat, amelyek csak az importált orsókat címkézik át. Három kérdésre is képesnek kell lenniük egyértelműen válaszolni:
- Hogyan történik az öntvény és a hélix vezérlése az orsóállomáson?
- Hogyan történik az átmérő ellenőrzése az egyes gyártási tételeken?
- A malom tanúsítványa az Ön raktárában lévő tényleges tételre vonatkozik, és ez a tétel a hőre vezethető vissza?
Szerkezeti és tengerészeti munkáknál ugyanez a kellő gondosság vonatkozik a nagyobb szilárdságú töltőanyagokra is. An ER5183 alumínium hegesztőhuzal , amelyet általában az 5083-as lemezhez írnak elő, 0,5–1,0%-os mangánt kell mutatnia a magnéziumtartomány mellett; a tanúsítványnak lehetővé kell tennie a hő visszakövetését az olvadékig. Ha a dokumentáció ezt alátámasztja, az üzemi tesztek egyszerűen megerősítik azt, amit a gyártó már tudott.
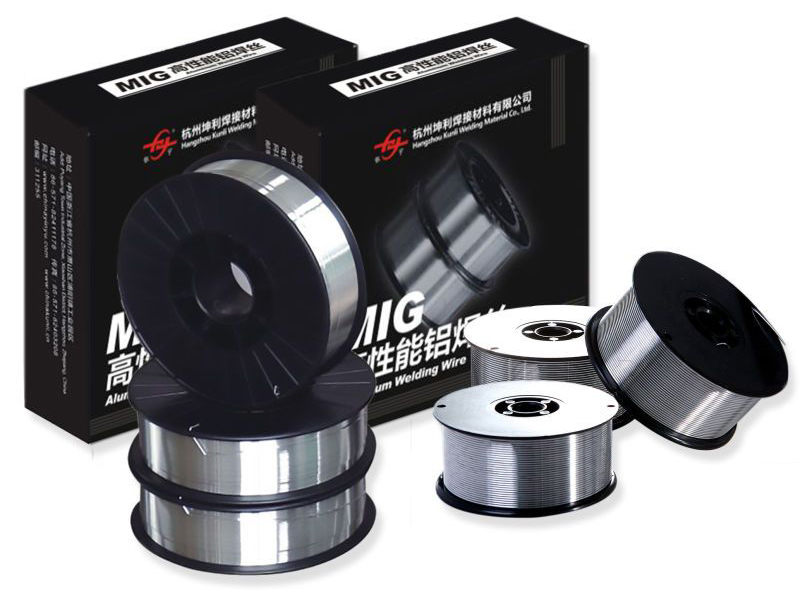 Alumínium hegesztőhuzal ER5183 Gyártók - Kunli beszállítók A Kunli gyártó által szállított ER5183 alumínium hegesztőhuzal, amely alkalmas autóipari és ipari hegesztésre, nagy szilárdsággal és... Termék megtekintése →
Egy utolsó megjegyzés: a tesztelés csak a csata fele. Miután a vezeték áthaladt, tárolja száraz, hőmérséklet-stabil helyen, minden használat után cserélje ki a nedvességzárót, és először használjon lezárt csomagolást. Az áruk beszállítási szakaszában ellenőrzött minőségnek mindaddig fennmaradnia kell, amíg a huzalból ténylegesen hegesztési varrat nem lesz – és a tesztelt és védett huzal olyan huzal, amely nem kerül egy délutáni átdolgozásba.
Kapcsolódó termékek
-
 Mutass többet
5154 alumíniumötvözet hegesztőhuzal
-
 Mutass többet
ER4043 szilikon alumínium hegesztőhuzal
-
 Mutass többet
ER4047 alumínium Mig hegesztőhuzal
-
 Mutass többet
ER5154 Al-Mg ötvözet huzal
-
 Mutass többet
ER5087 magnézium-alumínium hegesztőhuzal
-
 Mutass többet
ER5183 alumínium hegesztőhuzal
-
 Mutass többet
ER5356 alumínium hegesztőhuzal
-
 Mutass többet
ER5554 alumínium hegesztőhuzal
-
 Mutass többet
ER5556 alumínium hegesztőhuzal
-
 Mutass többet
ER1100 alumínium hegesztőhuzal
-
 Mutass többet
ER5754 alumínium hegesztőhuzal
-
 Mutass többet
ER2319 alumínium hegesztőhuzal

